
- Novērsiet adaptera plākšņu superpozīcijas kļūdas un realizējiet vienotu homologu datu punktu
Tradicionālajos risinājumos pamatnes korpusi un metāla adapteru rievas tiek ražotas atsevišķi un saliktas ar skrūvēm, kas rada kombinētas virsmas līdzenuma novirzes, montāžas neatbilstības un iepriekšējas pievilkšanas deformācijas superpozīcijas kļūdas. Izmantojot ZHHIMG viengabala rievošanas tehnoloģiju, montāžas rievu pozicionēšanas atskaites punkts un vertikālās pamatnes galvenā atskaites virsma tiek iegūta no viena un tā paša granīta substrāta ar pilnīgi homologām atsaucēm, un nav nepieciešami papildu metāla adapteri. Rievas pozīcijas pielaide un rievas sienas perpendikulitāte tiek veidota vienā piegājienā kopā ar pamatnes atskaites punktu, ievērojami samazinot Abes kļūdas. Tas ir īpaši piemērots augstas jutības iekārtām, piemēram, attēlu mērīšanas instrumentiem un AOI optiskās pārbaudes ierīcēm, un ievērojami uzlabo ģeometriskās precizitātes konsekvenci pēc pilnīgas mašīnas montāžas.
- Izvairieties no sprieguma koncentrācijas no atšķeltiem savienojumiem un uzlabojiet kopējo konstrukcijas stingrību
Granīts ir trausls materiāls. Kad atsevišķi metāla adapteri tiek piestiprināti ar skrūvēm, skrūvju griezes moments mēdz radīt lokālu spriegumu saskares punktos. Mainīgu ilgstošu slodžu ietekmē var rasties sprieguma deformācija vai pat slēptas akmens plaisas. Viengabala rievojums integrē montāžas saskarnes granīta substrāta iekšpusē; spēks tiek vienmērīgi sadalīts pa visu pamatni, nesavienojot saskarnes starp atšķirīgiem materiāliem. Apvienojumā ar augsta blīvuma melna granīta substrātu kopējā stingrība tiek vēl vairāk uzlabota. Lokāla mikrodeformācija reti rodas ātrgaitas dinamisko triecienu un nepārtrauktu lielas slodzes darba apstākļos, lai nodrošinātu labāku ilgtermiņa konstrukcijas stabilitāti.
- Sinhrona novecošanas apstrāde rievām un atskaites punktiem ierobežo ilgtermiņa precizitātes nobīdi
Rievošana rada griešanas atlikušo spriegumu ap rievu atverēm. Lielākā daļa ražotāju piegādā gatavos produktus tūlīt pēc rievu veidošanas un smalkas slīpēšanas. Pēc piegādes sprieguma atbrīvošanās izraisīs rievu izmēru un pamatnes perpendikulitātes nobīdi. ZHHIMG ievēro pilnīgu darbplūsmu: rupja apstrāde un rievu veidošana ar rezervētu slīpēšanas pielaidi → daudzpakāpju novecošana noliktavā un nemainīgas temperatūras darbnīcā, lai atbrīvotu griešanas spriegumu no rievu veidošanas → smalka slīpēšana un manuāla pieslīpēšana. Liela izmēra komponentiem ilgtermiņa dabiskā sprieguma atbrīvošana tiek veikta 200 000 m² ražošanas vietā un 20 000 m² neapstrādāta akmens noliktavā. 10 000 m² lielā darbnīca ar nemainīgu temperatūru un mitrumu izolē vides traucējumus, nodrošinot rievu atstarpi, rievas un sienas paralēlismu un pamatnes perpendikulitāti bez laika atkarīgas nobīdes un ievērojot starptautisko metroloģijas standartu, piemēram, DIN un ASME, ilgtermiņa ekspluatācijas prasības.
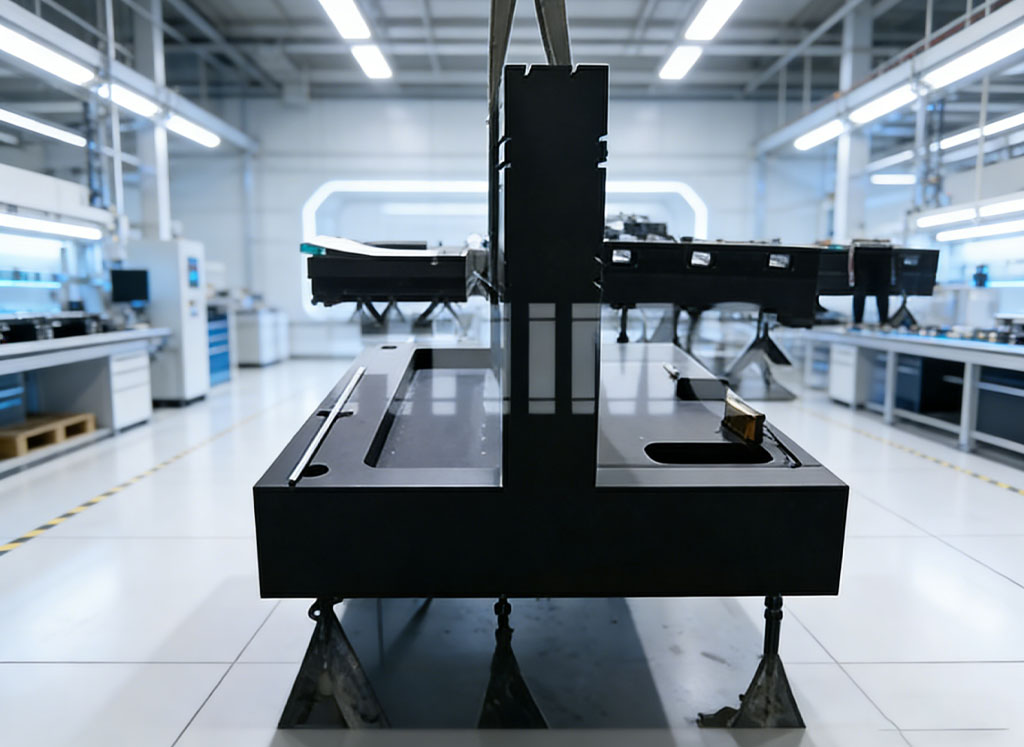
- Nano līmeņa slīpētas rievu virsmas samazina montāžas un nodošanas ekspluatācijā darba apjomu, lai nodrošinātu atbilstošu komponentu saderību
Daudzi ražotāji veic tikai vienkāršu frēzēšanu pēc rievu veidošanas, kā rezultātā rievu sieniņu raupjums ir slikts un klientiem ir jāveic plaši montāžas darbi uz vietas. Aprīkots ar liela izmēra NT virsmu slīpmašīnām un slīpēšanas tehniķiem ar vairāk nekā 30 gadu manuālas slīpēšanas pieredzi, ZHHIMG veic precīzu slīpēšanu gan sānu sienām, gan montāžas rievu apakšējām virsmām, lai sasniegtu mikronu līmeņa precizitāti. Rievu izmēri, paralēlisms un pozīcijas pielaide tiek pilnībā pārbaudīti, izmantojot Renishaw lāzera interferometrus, WYLER elektroniskos līmeņrāžus un citus instrumentus, kuru mērinstrumenti ir izsekojami līdz Nacionālajam metroloģijas institūtam. Klienti var tieši uzstādīt pozicionēšanas blokus, gaisa gultņu mezglus un lineāros moduļus pēc preču saņemšanas, veikt griešanu uz vietas montāžas un atkārtotus nodošanas ekspluatācijā ciklus, kā arī saīsināt pilnīgas mašīnas ražošanas laiku.
- Integrēts dizains atbalsta pielāgotas prasības dažādām sarežģītām iekārtām
Saskaņā ar rasējumiem var izgatavot vairākas montāžas rievu, pozicionēšanas rievu un T veida rievu kombinācijas, kā arī padziļinājumus, iestrādātus vītnes ieliktņus un tapu caurumus. Pateicoties rūpnīcas jaudai 20 m garām un 100 tonnu smagām viengabala detaļām, viengabala rievojumu var realizēt maziem un vidējiem vertikāliem pamatiem 2D mērinstrumentiem, kā arī īpaši lielām vertikālām kolonnu pamatnēm pusvadītāju un jaunās enerģijas pārbaudes iekārtām. Tiek novērsta šķelto savienojumu montāža, kā arī šuvju radītās kļūdas. Granīta gaisa gultņu blokus, optiskos moduļus un pārbaudes instrumentus var uzstādīt tieši uz pamatnes, lai nodrošinātu vienas pieturas piegādi un samazinātu klientu detaļu iegādes un pārvaldības izmaksas.
- Saglabāta pilnīga slāpēšanas veiktspēja, lai garantētu precizitāti dinamiskos darba apstākļos
Pēcmontāžas metāla adaptera rievas maina granīta raksturīgo slāpēšanas īpašību; metāla detaļu rezonanse mēdz pastiprināt iekārtu vibrāciju. Vienlaidus rievojums noņem tikai daļēju akmens materiālu un pilnībā saglabā melnā granīta lielisko vibrāciju absorbēšanas spēju. Lielā ātrgaitas virzuļkustības, lāzera impulsu darbības un pārbaudes zonžu augstfrekvences skenēšanas laikā vibrācija ātri samazinās, lai nomāktu rezonanses traucējumus un nodrošinātu optisko attēlveidošanas un dimensiju mērījumu datu atkārtojamību. Rievās montēto mezglu stabilu pozicionēšanas precizitāti var saglabāt pat ražošanas darbnīcās ar ārējiem vibrācijas traucējumiem.
- Izturība pret koroziju bez rūsas samazina apkopes izmaksas vēlākā posmā
Visas rievas ir integrāli izveidotas uz granīta pamatnes, neradot metāla adapteru rūsēšanas, oksidēšanās vai virsmas lobīšanās risku. Pakļautas tīrīšanas līdzekļiem pusvadītāju darbnīcās un dažādiem materiāliem litija akumulatoru rūpnīcās, rievas nekorodēs un nepiesārņos datu virsmas. Pretkorozijas pārklājuma apkope nav nepieciešama. Rievas ir viegli tīrāmas un tajās mazāk uzkrājas rūsas atliekas, kas var piesārņot kustīgās detaļas, pagarinot visa aprīkojuma kalpošanas laiku un nodrošinot ilgstošu nepārtrauktu darbību darbnīcās bez putekļiem un metroloģijas laboratorijās.
Publicēšanas laiks: 2026. gada 12. augusts